泡沫陶瓷过滤板喷浆工艺的关键影响因素分析
发布时间:
2025-08-14
泡沫陶瓷过滤板作为一种高效过滤材料,其生产工艺中的喷浆环节对产品质量具有决定性影响。本文将系统介绍泡沫陶瓷过滤板的生产工艺流程,重点分析喷浆工艺的技术要点及其对产品性能的影响。
生产工艺概述
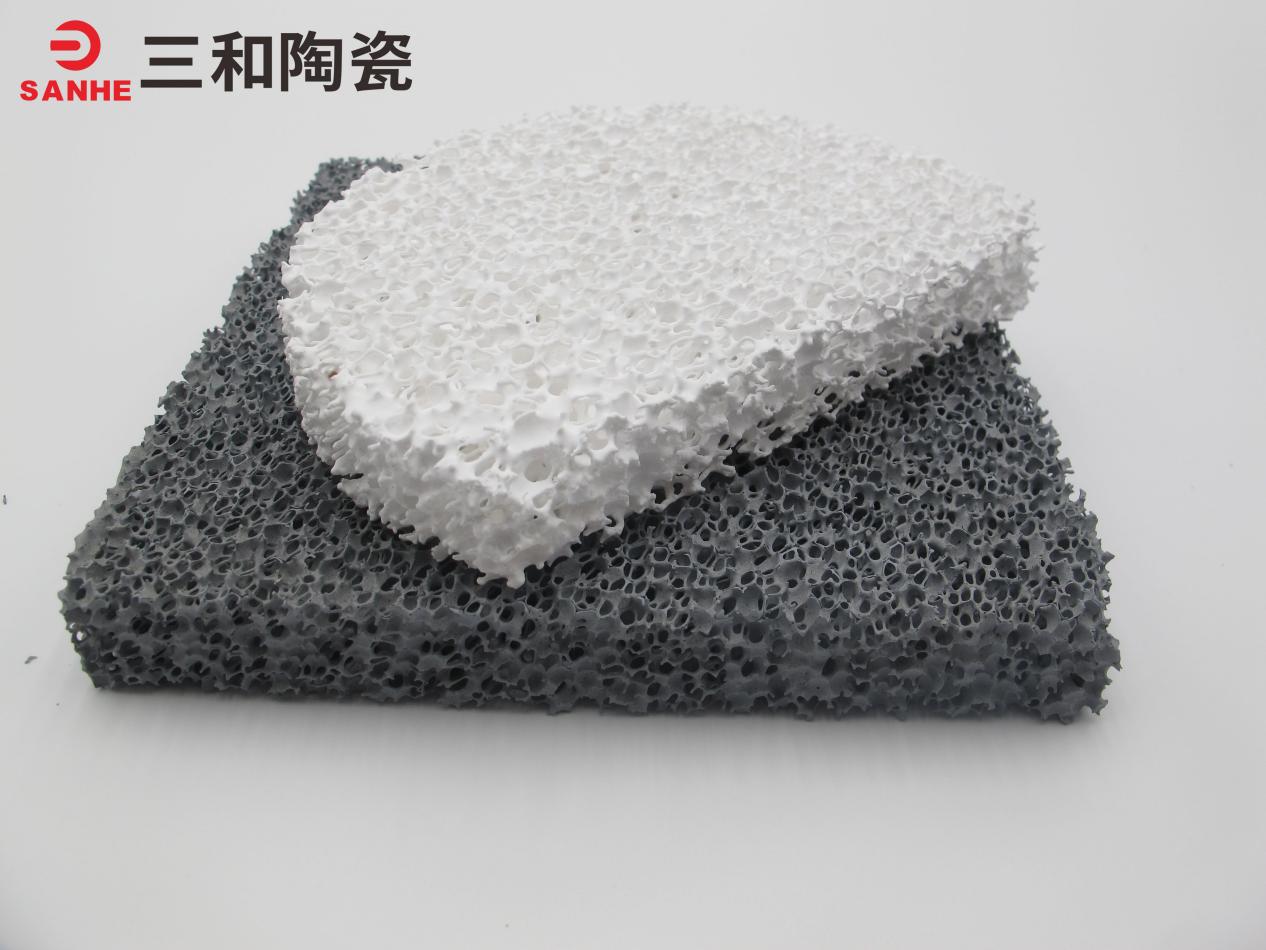
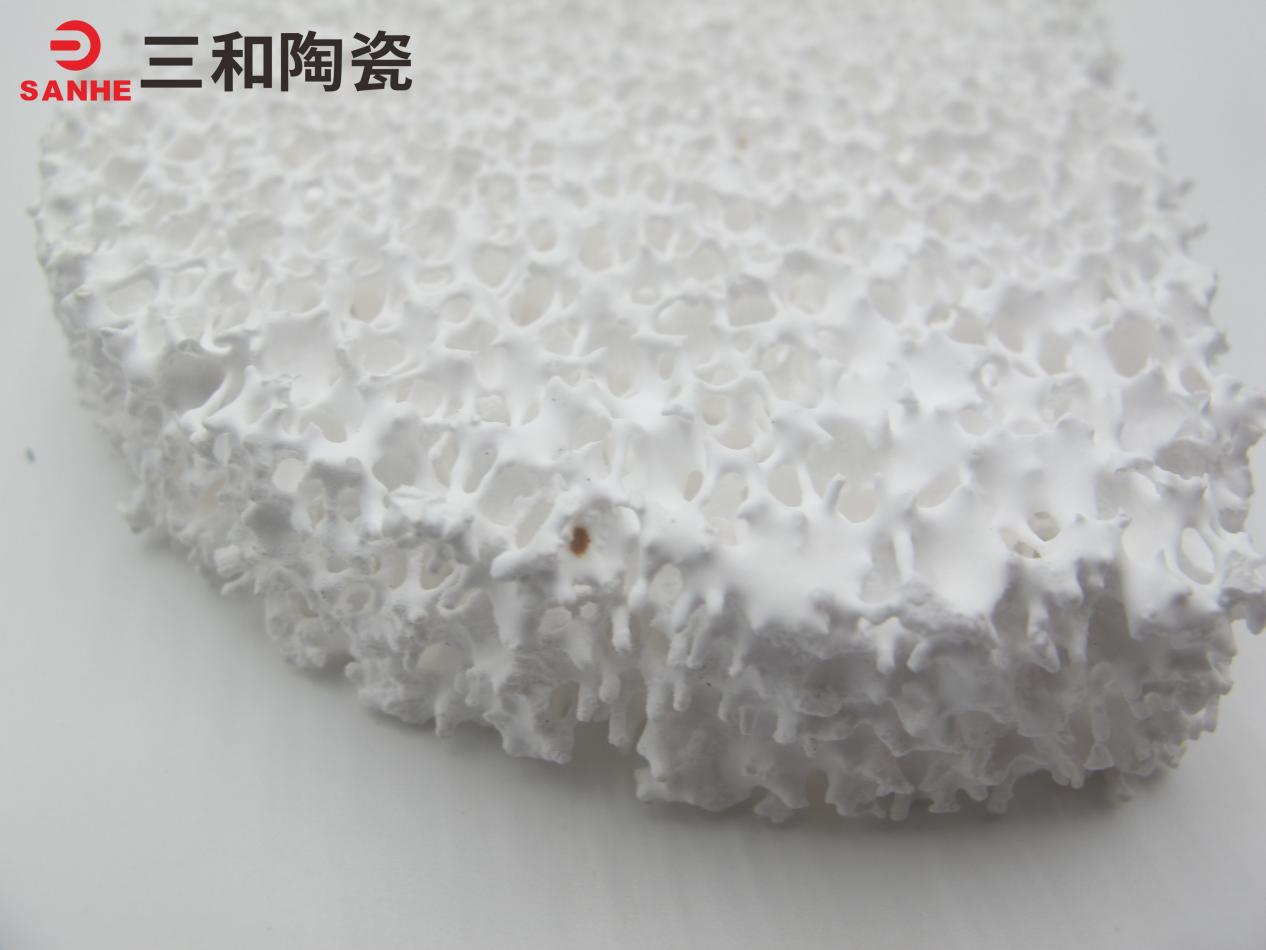
泡沫陶瓷过滤板的核心生产工艺是有机泡沫浸渍法。该方法以聚氨酯泡沫塑料为载体,通过浸渍由陶瓷粉末、黏结剂、助烧结剂和悬浮剂等组成的陶瓷浆料,经挤浆处理后形成坯体。随后经过烘干和高温烧结工序,最终制成具有三维网状结构的泡沫陶瓷过滤板。在整个生产流程中,喷浆工艺作为关键环节,对产品表面性能和内在质量都具有显著提升作用。
喷浆工艺技术解析
喷浆工艺根据自动化程度可分为手工喷浆和自动喷浆两种主要形式。手工喷浆采用0.5~1.0MPa压力的空气压缩机,由操作工人控制喷枪完成喷涂作业。这种方法虽然设备投入低、浆料浪费少,但存在效率低下和喷涂均匀性难以保证的缺点。相比之下,自动喷浆工艺借鉴建筑陶瓷的上釉技术,通过自动化设备实现高效均匀的喷涂,但面临初期投资大、维护成本高的挑战。
从工序顺序来看,喷浆工艺又可分为上浆后喷浆(湿坯喷浆)和干燥后喷浆(干坯喷浆)。湿坯喷浆省去了干燥步骤,特别适合大型薄壁产品,但仅能实现单面喷涂;干坯喷浆允许双面处理且可使用更稠浆料,但存在劳动强度大和坯体损伤风险。
影响喷浆效果的关键因素
浆料粒度是决定喷浆质量的首要因素。细粒度浆料(400目筛余<0.5%)不仅能提高分散均匀性,还能减少喷头磨损。同时,浆料配方烧结温度应略低于坯体烧结温度,以确保最佳烧结效果。
浆料含水率直接影响喷涂稠度和附着效果。湿坯喷浆时,含水率宜控制在35%-40%之间,防止出现盲孔;干坯喷浆则应将含水率降至25%-35%,以增强坯体对稠浆的吸附力。当使用低含水率浆料时,需相应提高空压机压力并选用较大直径喷头。
喷浆量是工艺控制的关键量化指标。实践表明,单面喷浆重量(m)与坯体表面积(S)存在m=S×(0.04~0.06)的关系(单位:g/cm²)。生产企业需针对不同规格产品制定精确的喷浆参数,确保工艺稳定性和产品一致性。
工艺优化与发展趋势
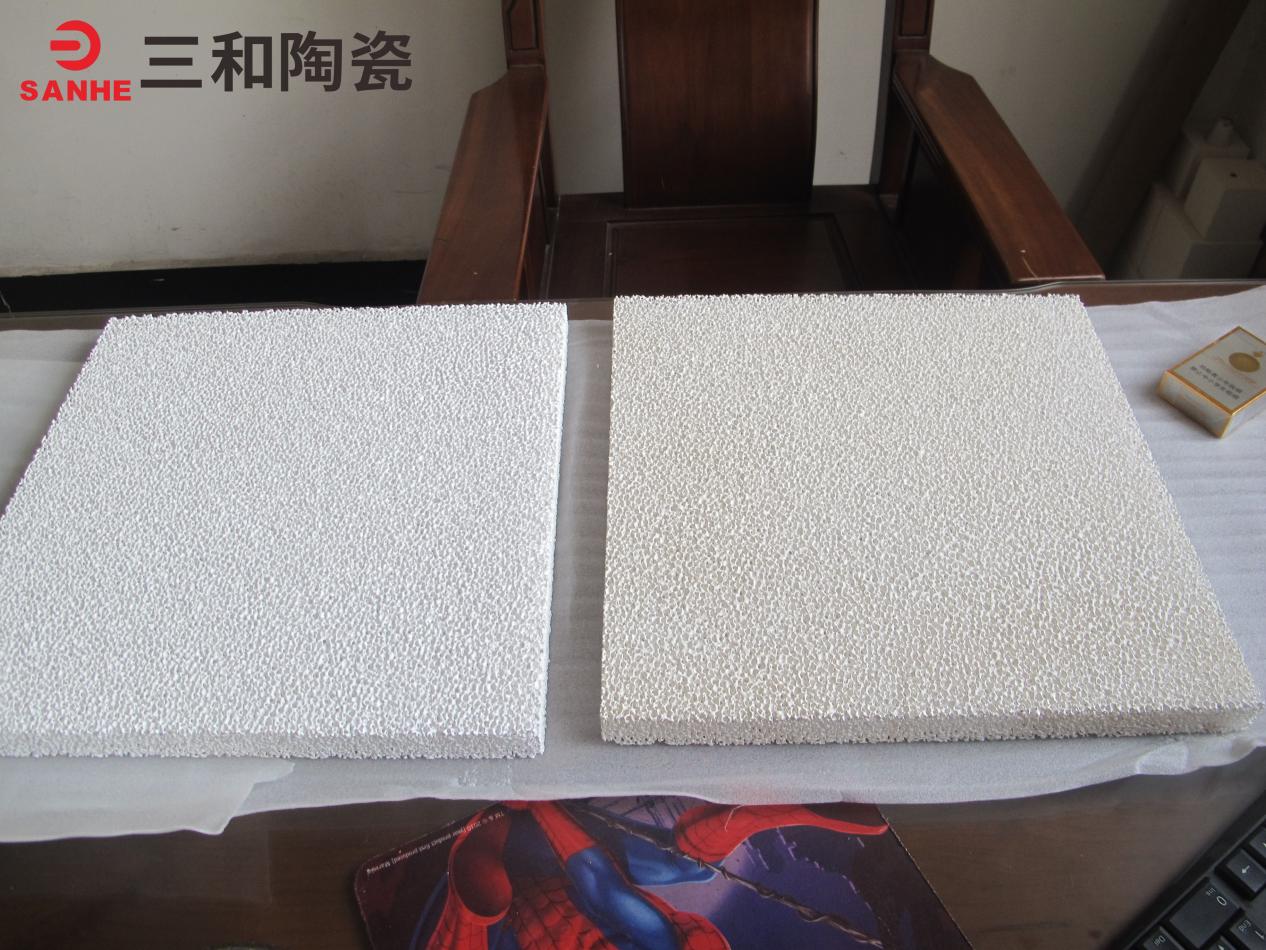
喷浆工艺虽然显著改善了过滤板表面质量——使接触面粗糙度降低、网线加粗、外观更加光滑,但也带来了一些工艺挑战。特别是对于大型薄壁坯体,干坯喷浆可能导致烧结裂纹,此时湿坯喷浆成为更优选择。
未来喷浆工艺的发展将着力于:开发专用喷浆设备以减少坯体损伤,优化浆料配方以提高附着强度,以及建立智能化控制系统实现喷浆参数的精准调节。只有在保证产品性能的前提下,平衡工艺复杂度和生产成本,才能满足日益提高的市场质量要求。
通过对喷浆工艺各影响因素的深入分析和精准控制,生产企业可以稳定地制备出表面质量优良、过滤性能出色的泡沫陶瓷过滤板产品,为金属熔体过滤等工业应用提供可靠解决方案。
上一页:
推荐新闻
2026-10-13
2026-10-10
喷涂废气治理:别让漆雾和粉尘,堵住了蜂窝沸石分子筛的“命门”
2026-10-08
2026年水处理滤材行业应用方案 工业水处理选型专业指导手册
2026-10-05
2026-09-28
分享到
